
乳品行业膜污染治理:从识别污染到选对清洗剂
一、膜技术在乳品加工中的位置
现代乳品生产高度依赖膜分离技术。微滤(MF)常用于除菌与乳蛋白分级;超滤(UF)主要用于乳蛋白分级、全奶/脱脂奶浓缩及乳清蛋白截留;纳滤(NF)实现选择性脱盐与乳糖组分分离;反渗透(RO)则多用于物料脱水浓缩与工艺水回收。从原料奶处理、干酪乳清深加工到乳清粉、乳糖生产,膜系统都是核心工艺单元。
乳品物料富含蛋白、脂肪、乳糖与矿物质,在过滤浓缩过程中,这些组分会不断沉积在膜表面及膜孔内部,造成膜通量下降、运行压差升高,这就是“膜污染”。它带来的不只是产能下降、能耗升高,若清洗方案选择不当,还会造成膜元件不可逆损伤、提前报废,甚至带来产品微生物与风味风险。所以乳品膜管理,一半是工艺,一半是清洗。
二、乳品膜污染的典型类型
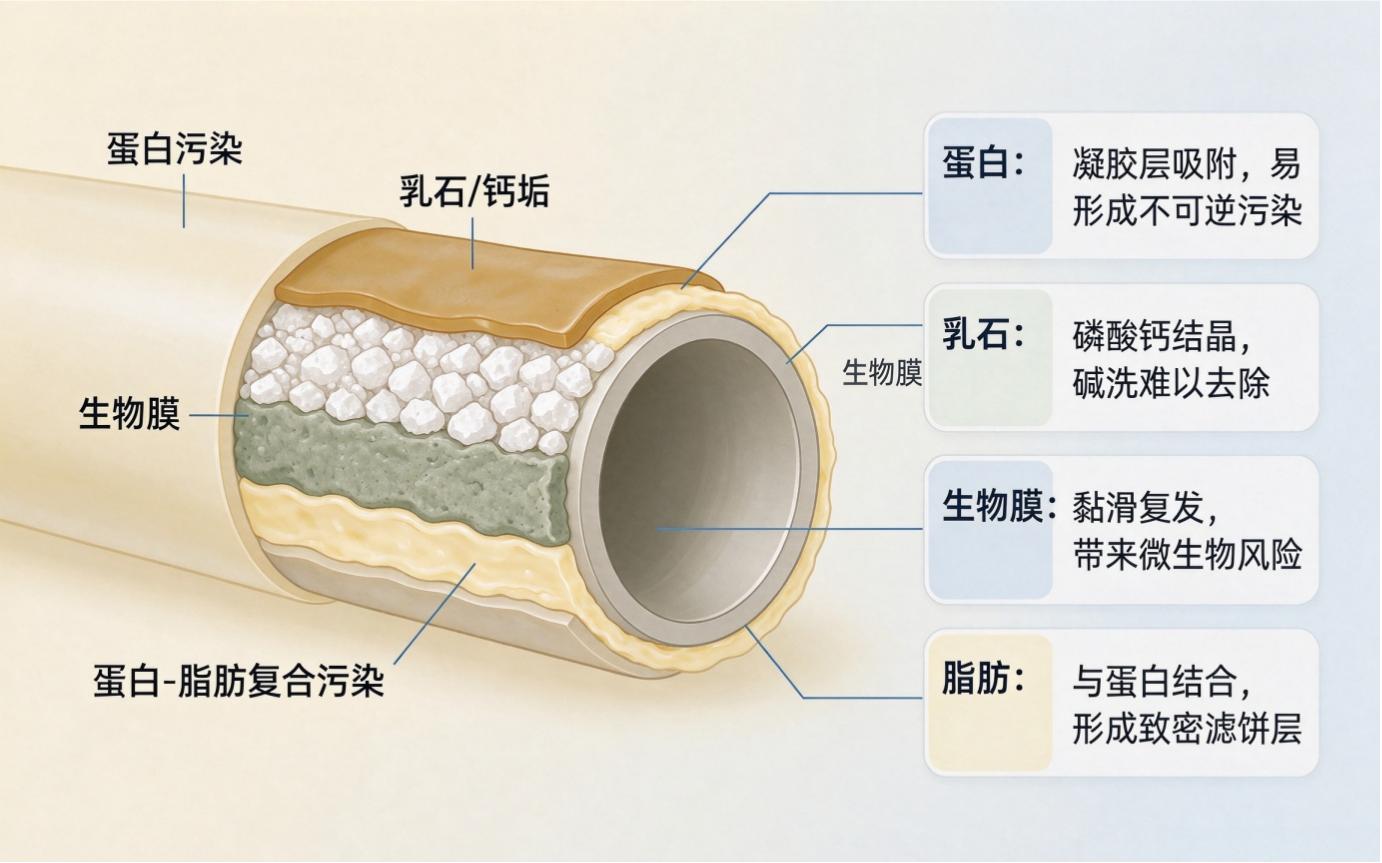
1. 蛋白污染(首要污染):酪蛋白、β-乳球蛋白等极易吸附在膜面,形成一层弹性凝胶层。若清洗条件控制不当,蛋白会发生变性交联,紧紧嵌在膜孔内部,形成难以恢复的不可逆污染,这是乳清超滤通量衰减的最主要原因。
2. 乳脂肪复合污染:脂肪本身不难洗,但脂肪常和蛋白混在一起,形成黏附性更强的“蛋白-脂肪复合滤饼层”,单靠碱洗难以实现彻底剥离。
3. 无机盐垢(就是常说的“乳石”):原料奶自带的钙、磷离子随着浓缩倍数升高,磷酸钙会超过溶解度析出,在膜面结晶。这种垢硬、脆、紧贴膜面,还经常镶嵌在蛋白凝胶层内部。单纯碱洗无法溶解,必须配合酸洗,这是很多工厂清洗踩过的坑。
4. 生物膜污染:乳品料液营养充足,容易滋生细菌。微生物附着在膜面、隔网流道中,分泌胞外聚合物,把菌体和残渣“糊”成一层黏滑生物膜。其典型特征是压差快速上涨,清洗后短时间内再次复发,同时存在微生物超标隐患。
实际生产中,极少存在单一类型的污染,大多是蛋白、乳石、生物膜互相包裹交织的复合污染,因此不能依靠单一药剂完成清洗。
三、现场快速识别污染
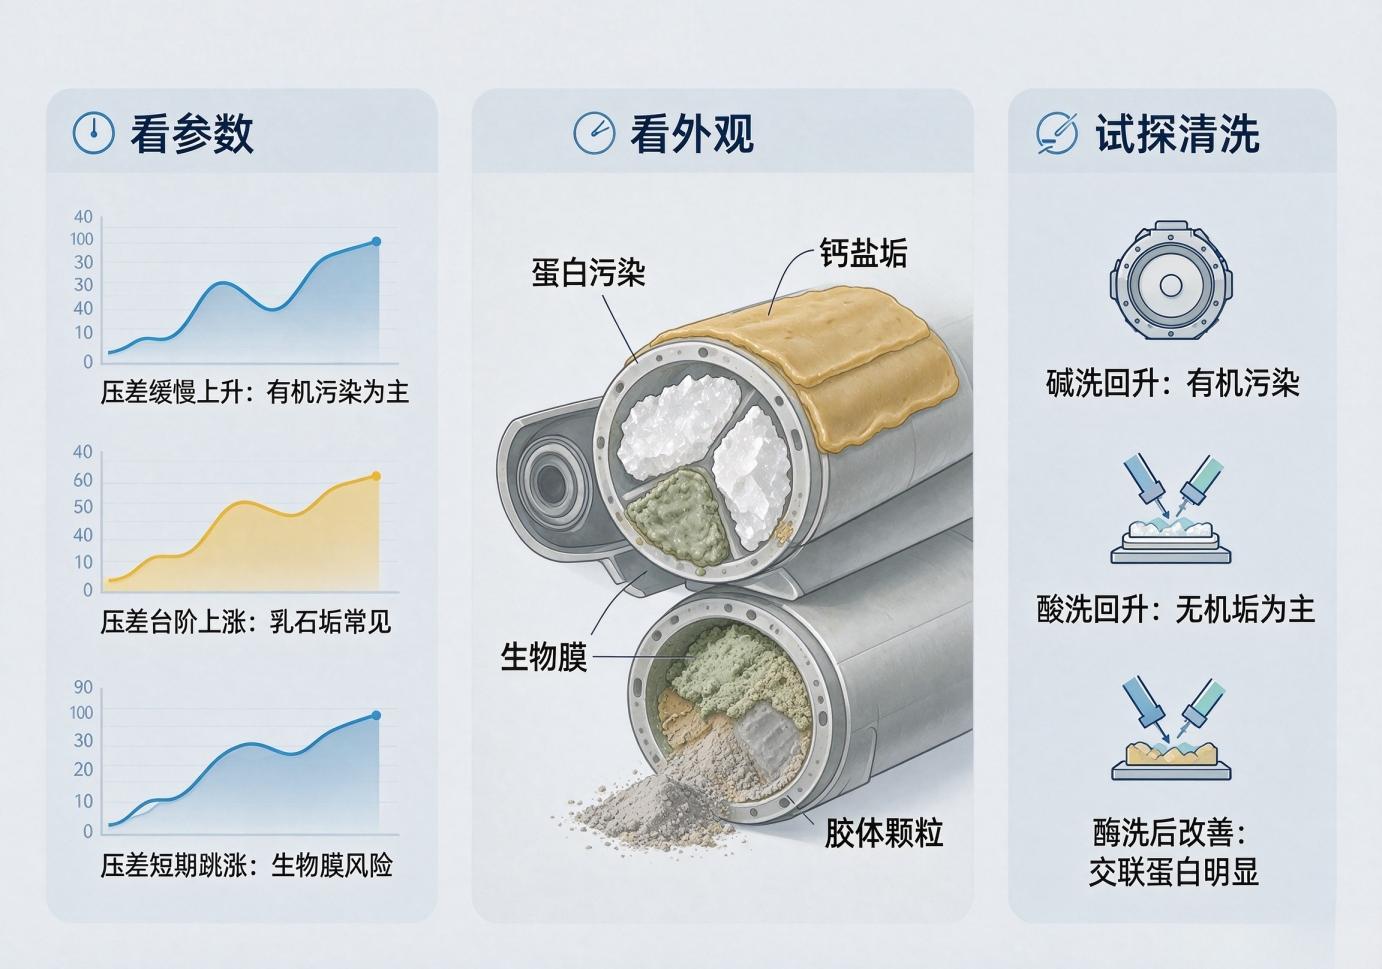
无需每次送样检测,现场三步即可初步判断:
第一步:看参数信号
- 压差匀速、缓慢上升,通量平稳下滑,产水水质早期没明显变化 → 以蛋白、多糖类有机污染为主
- 产水电导或固形物上升、截留率下降,压差呈台阶式上涨 → 无机盐垢,且多集中在浓水端后段
- 压差短期跳涨、清洗后很快复发,停机后再启更明显 → 大多是生物膜污染
第二步:看拆检外观
拆开膜元件观察,黄褐色、黏滑有弹性且无明显异味的沉积物多为蛋白污染;集中在浓水后端、质地脆硬的白色结晶是钙盐垢;黑绿或灰褐色、可拉丝且带有腥腐气味的黏泥属于生物膜;进水端出现的松散灰黄色泥粉,则一般是预处理失效带来的胶体颗粒污染。
第三步:试探清洗(最实用)
同一回路分段试洗,看通量恢复幅度:碱洗后通量明显回升,主污染为有机类;碱洗几乎无效、酸洗后显著恢复,说明以乳石无机垢为主;酶洗后再进行碱洗,恢复效果远好于直接碱洗,代表存在顽固交联蛋白。
四、清洗剂的选型思路
膜专用清洗剂属于复配配方,与清洗罐体管道的普通酸碱不同,需兼顾去污能力与膜材质耐受上限,并添加分散、螯合组分,防止污染物二次吸附。
蛋白酶制剂:专门分解交联顽固蛋白,作为前置清洗使用,条件温和,不易造成蛋白固化;
弱碱/强碱膜洗剂:碱可皂化乳脂肪、分散蛋白,同时破坏生物膜基质;强碱去污力更强,但必须严格控制温度、浓度,避免损伤膜;
膜专用酸洗剂:专门针对膜系统的磷酸钙乳石等无机垢,在不损伤膜的前提下溶解矿物质结晶。
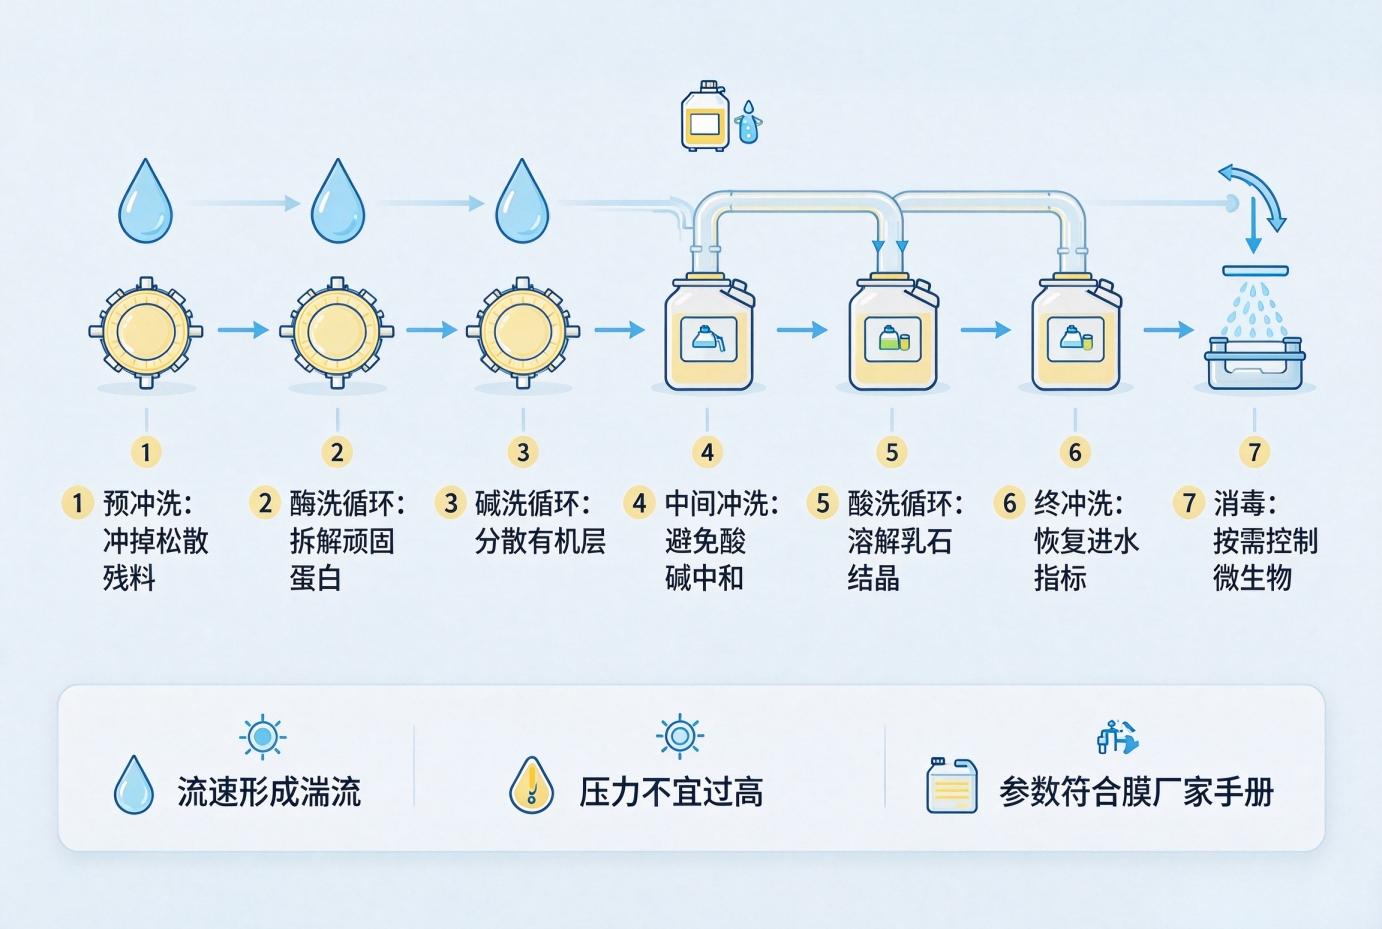
针对典型的复合污染(有机+无机),CIP清洗顺序通常为:预冲洗 → 蛋白酶循环清洗 → 碱洗循环 → 清水冲净 → 酸洗循环 → 最终冲洗。必要时可增加食品级消毒步骤抑制微生物再生,但需严格控制浓度。
乳品膜污染多为蛋白、乳石、生物膜共存的复合污染。膜专用清洗剂不同于普通设备酸碱清洗剂,需结合污染类型对症选用,在有效去除污垢的同时保护膜元件,保障膜系统稳定长效运行。
如果您在现场也被这类膜污染问题困扰,欢迎来电交流探讨。
 关注源头厂家,获取更多洗消整体解决方案!
推荐文章
-
 很多饮料厂都会遇到一个很头疼的问题:CIP清洗天天做,消毒记录也完整,但菌落总数、霉菌、酵母菌还是反复超标。今天查一批合格,过几天又反弹;刚处理完灌装头,管道、纯水系统、调配罐又冒出来。 这类问题往往不是“没消毒”,而是污染源头没有被真正识别和切断。 饮料属于高营养基质,糖、果汁、蛋白都是微生物的温床,一旦形成持续污染源,仅靠事后抽检复测,很难从根源杜绝反复超标。结合GB12695 饮料生产卫生规范和一线生产经验,今天梳理一套可落地的清洗消毒微生物防控思路。 先排查容易漏掉的点,找准超标根源: 超标不一定是消毒剂浓度不够,管道生物膜是饮料生产线反复微生物超标的高频隐形诱因。料液残渍长期附着在管道内壁、阀门死角、密封圈、灌装头、储罐底部,微生物抱团形成生物膜,普通酸碱冲洗只能洗掉表层,膜内部的酵母菌、乳酸菌、芽孢菌很难被杀灭,持续脱落污染料液,极易出现“洗了又超、超了再洗”的循环。 除此之外,还有几类高频污染源:水处理系统滤芯、活性炭、管路滋生微生物;包材消毒不彻底、存放二...
-
二氧化氯与过氧乙酸均为食品行业常用高效氧化消毒剂,可杀灭细菌、真菌、病毒及芽孢,适用于食品接触面、设备管道、工器具消毒,但二者在CIP密闭循环、COP开放场景下使用性能差异明显。今天就来对比下二者特性、适用场景与风险要点,供食品厂消毒选型参考。 基础参数对比表 二氧化氯:食品厂适合场景、优缺点 ✅ 优势 1. pH范围宽,生产清洗水偏碱(很多CIP碱洗后)依然能用,非常适合CIP就地清洗管线、循环管路、冷却塔、工艺用水系统,控生物膜是强项 2. COP敞开浸泡槽中稀释液稳定性优于过氧乙酸,大批量周转筐、托盘连续浸泡时,不用频繁换液,管控更省心、人工成本更低;对塑料缝隙、纹路里薄层生物膜有良好穿透 3. 有一定持效残留,管线死角、密封圈生物膜持续抑制效果优于过氧乙酸 4. 产品形态多:泡腾片、一元/二元活化液、二氧化氯发生器,计量方便,成本通常低于过氧乙酸 5. 可用于工艺水、果蔬清洗、污水消毒,一药多用 ❌ 短板(重点风险) 1. 会产生亚氯酸盐、氯酸盐副产物,用于直接接触食品的环节...
-
| 导语: 冷饮属于即食冷冻食品,奶、糖、蛋等原料营养丰富,易滋生致病菌。消杀是落实GB 14881、HACCP的关键环节。不少工厂消杀操作不规范,不仅达不到灭菌效果,还可能出现残留超标、抽检不合格等问题,下面梳理车间高频误区,供品控与管理人员参考。 冷饮车间低温高湿、管线死角多,消杀不能直接照搬常温食品车间的思路,很多人简单把消杀等同于喷消毒液,忽略行业特殊性。 误区一:消毒剂浓度越高,杀菌效果越好 不少操作工习惯加大消毒液配比,认为浓度越高消毒越彻底,直接配制高浓度消毒液擦拭设备、操作台和包装区域。 📌风险解析:消毒剂有固定有效浓度范围,超标后杀菌效果不会同步提升。高浓度药液易造成残留、腐蚀不锈钢设备与密封件,低温环境下还会促进生物膜形成。 ✅ 正确做法:严格按说明书配比,用试纸定期核验浓度;食品接触面、地面下水道分开配比,做好记录,杜绝凭经验兑水。 误区二:先消毒后清洗,用消毒代替前期清洁 部分车间图省事,在设备、台面还附着奶渍、糖浆残渣时直接喷消毒液,跳过前置清洗步骤,...


 冀公网安备13042002000667号