
冷饮厂消杀常见误区|消毒不是“多多益善”,做错反而埋下食品安全隐患
| 导语:
冷饮属于即食冷冻食品,奶、糖、蛋等原料营养丰富,易滋生致病菌。消杀是落实GB 14881、HACCP的关键环节。不少工厂消杀操作不规范,不仅达不到灭菌效果,还可能出现残留超标、抽检不合格等问题,下面梳理车间高频误区,供品控与管理人员参考。
冷饮车间低温高湿、管线死角多,消杀不能直接照搬常温食品车间的思路,很多人简单把消杀等同于喷消毒液,忽略行业特殊性。
误区一:消毒剂浓度越高,杀菌效果越好
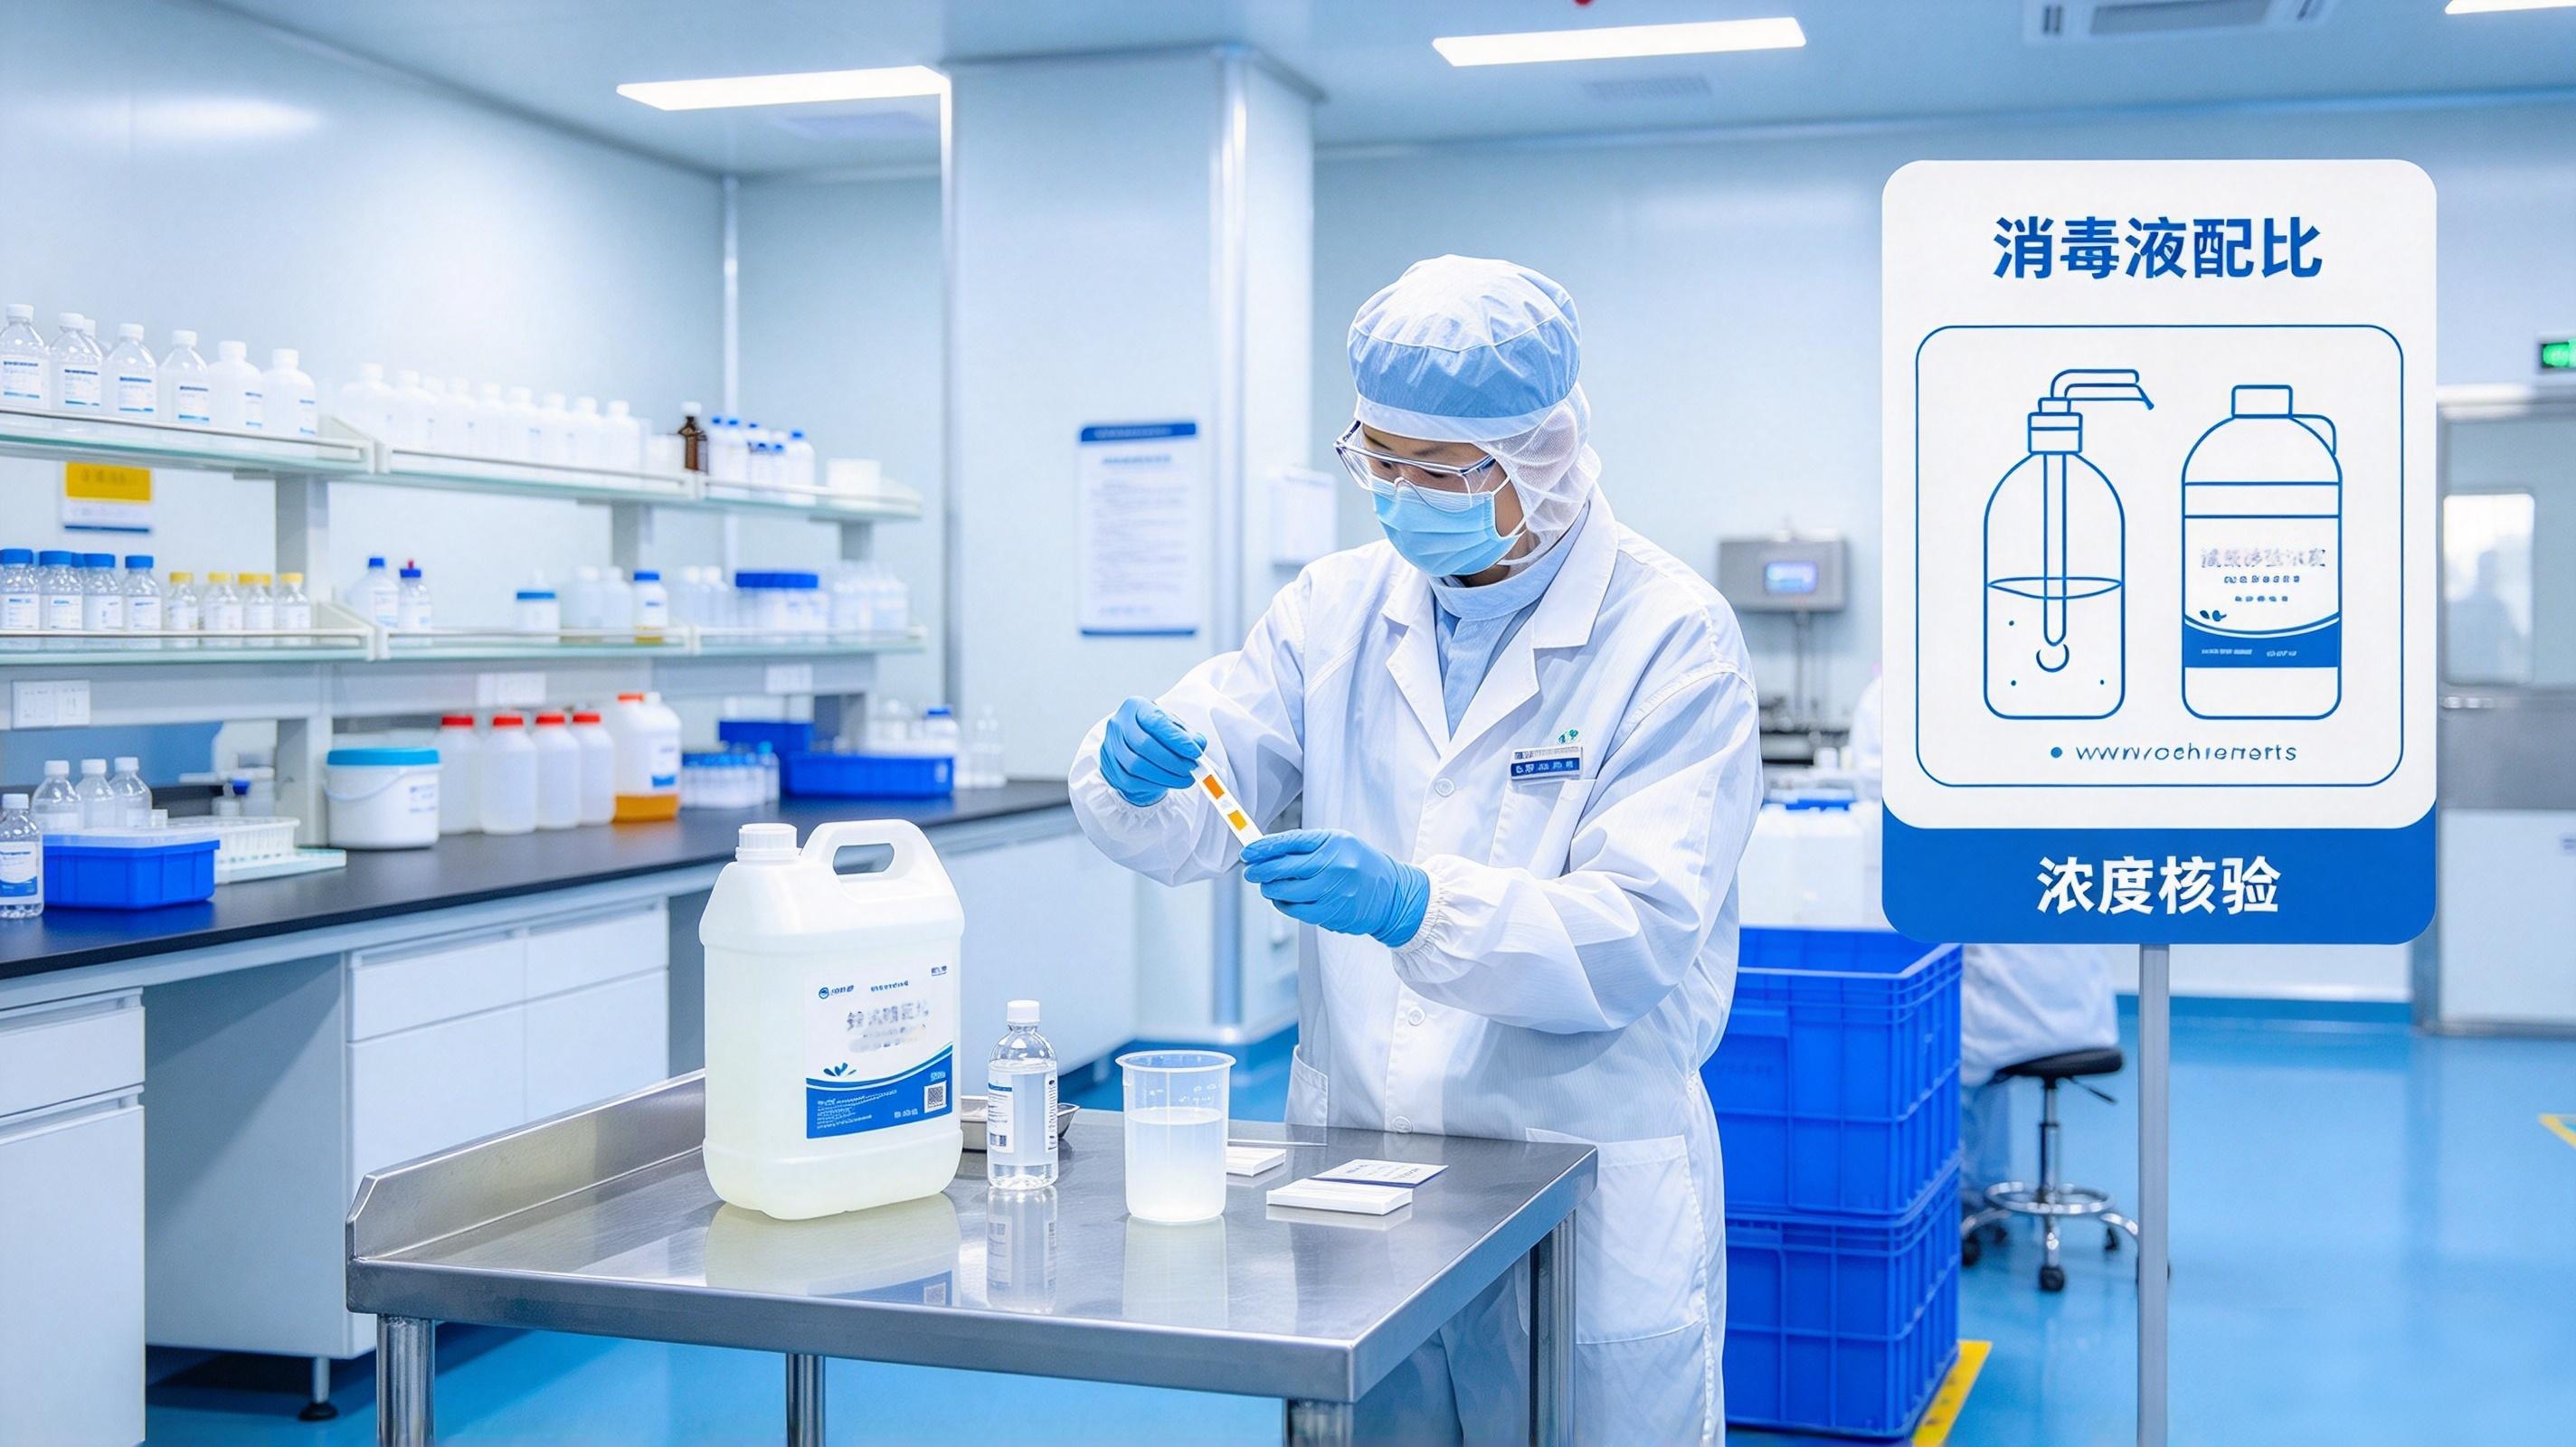
不少操作工习惯加大消毒液配比,认为浓度越高消毒越彻底,直接配制高浓度消毒液擦拭设备、操作台和包装区域。
📌风险解析:消毒剂有固定有效浓度范围,超标后杀菌效果不会同步提升。高浓度药液易造成残留、腐蚀不锈钢设备与密封件,低温环境下还会促进生物膜形成。
✅ 正确做法:严格按说明书配比,用试纸定期核验浓度;食品接触面、地面下水道分开配比,做好记录,杜绝凭经验兑水。
误区二:先消毒后清洗,用消毒代替前期清洁
部分车间图省事,在设备、台面还附着奶渍、糖浆残渣时直接喷消毒液,跳过前置清洗步骤,认为消毒液可以一并溶解污物、杀灭细菌。
📌风险解析:糖渍、蛋白污物会包裹微生物,形成保护层,消毒液难以穿透,消毒基本无效;低温下干结残渣附着力更强,单靠消毒剂很难去除。清洁是消毒的前提。
✅ 正确做法:遵循清洗消毒流程:预冲洗→清洗剂清洗→清水冲净→消毒→按需终漂洗;班后及时清走物料残渣,避免污渍干结。

误区三:只消杀外露表面,忽视设备管道内生物膜
很多工厂只重视台面、外壳等看得见的部位,设备内部死角却长期被忽略。
📌风险解析:冷饮、冰淇淋、果饮物料糖和蛋白含量高,生产时微量料液容易沉积在管路弯头、密封圈、灌装机缝隙里,形成肉眼看不见的生物膜,如同细菌保护层,常规消毒很难穿透。膜内菌群持续存活还会不断脱落污染料液。
这也是部分工厂前端杀菌工艺合规,成品却发酸、菌落超标的隐蔽诱因。
✅ 正确做法:优化CIP程序,定期拆解检查管路死角、密封件;配合涂抹检测,针对性清除生物膜,不只看外部卫生。

误区四:只处理地面台面,忽视车间空气浮游菌
消杀只盯看得见的接触面,忽略空气带来的污染风险。
📌风险解析:冷饮车间通风弱、水汽重,灌装间、冷却区、半成品暂存区的空气中容易积聚酵母菌、霉菌孢子。拖地、擦拭只能处理接触面,无法净化空气。灌装开盖、物料转运、人员进出时,空气中的孢子会落在半成品、设备和包材上,造成二次污染,消杀过后微生物很快反弹。
✅ 正确做法:按洁净等级配套空气消杀设施,合理管控车间压差与通风;在停产间隙做好空气消杀,减少浮游菌基数,阻断空气传播污染。

误区五:清洁工具不分区,埋下交叉污染隐患
这是中小冷饮厂很容易疏漏的细节。抹布、拖把、水桶没有分区标识,洁净区、预处理区、通道的工具混用,用完随意堆放、潮湿阴干。
📌风险解析:车间本身湿度高,潮湿的清洁工具极易滋生霉菌。使用时相当于把不同区域的致病菌到处扩散,看似在做清洁消杀,实则持续扩大污染范围。
✅ 正确做法:工具分区、颜色标识管理,专色专用;用后清洗消毒、沥干存放,定期更换。

误区六:不分药剂特性随意混用,消杀药剂乱用
有些车间为追求更好的杀菌效果,自行混合多种消毒剂;还有的把杀虫灭鼠药剂用于生产车间内部。
📌风险解析:不同消毒剂理化性质不同,含氯制剂和酸类混用会释放有毒氯气,危害员工健康;杀虫药剂严禁在配料、灌装等生产区域使用,极易造成化学污染。
✅ 正确做法:各类消毒剂分开存放使用,更换药剂前充分漂洗;生产区域虫害优先采用物理防控,化学消杀安排在停产时段,隔离后再作业。

误区七:消杀只重执行,缺少效果验证,方案一成不变
不少工厂仅记录消杀时间、人员,却很少做效果验证,长期固定使用同一款消毒剂,消杀台账流于形式。
📌风险解析:长期单一使用同一有效成分的消毒剂,微生物存在耐受风险;肉眼干净不等于微生物达标,监管核查十分看重消杀效果验证。紫外、臭氧等消毒设施也会随老化衰减。
✅ 正确做法:定期对关键接触面取样检测微生物;按计划轮换不同有效成分的消毒剂;定期检修消毒设备,留存完整消杀及验证记录。

| 写在最后
冷饮消杀核心要点:先清洁、后消毒,内外兼顾、分区管控、保障作用时间、定期验证。消杀目的是管控微生物风险,切忌过度消杀、形式化消杀。食品安全无小事,规范消杀,守住冷饮品质底线。
如果您在冷饮车间品控、消杀管理上有疑问,欢迎一起交流探讨。
关注源头厂家,获取更多洗消整体解决方案!
推荐文章
-
 一杯优质乳制品的诞生,离不开优质奶源、严苛生产工艺,更离不开贯穿全程、标准严苛的清洗消毒体系。 很多人觉得乳制品安全,核心在于原料检测、无菌灌装,却忽略了清洗消毒是食品安全的重要防线。乳制品富含蛋白质、乳糖、脂肪,生产设备、管路、器具残留的奶液,极易滋生细菌、霉菌、芽孢等微生物,一旦清洁不到位,哪怕生产流程再规范,也会出现产品菌落超标、保质期缩短、口感变质等问题。 今天就带大家拆解乳品工厂标准化清洗消毒全流程,了解品质管控背后的细节。 一、核心原则:乳制品清洗消毒,绝不走过场 乳制品物料特性特殊,对清洗消毒有着严苛、可溯源的标准化管控要求,所有流程均需落地执行、留存记录,避免清洁流于形式。乳制品生产清洁需坚守三大核心准则: ✅ 分场景清洁,干湿分离 接触液态奶、湿物料的设备、管路、器具,每班生产前后必须湿法清洗消毒;接触奶粉、乳粉等干物料的设备,优先采用干法清扫,粉尘、残留严重时再进行湿法清洗,避免潮湿滋生细菌。 ✅ 时效管控,过期重消 所有设备、罐体、管路完成清洗消毒后,若超过96小...
-
做食品加工的从业者大多深有体会:车间清洁中的难题,从来不是“要不要洗”,而是到底洗干净没有。 常规稀释清洁液喷淋在立面快速流走,罐体、设备上半截还没起效就滑落;网状输送带的夹角油垢,毛刷根本够不着;细长CIP管道内,清洁液流速快、停留时间短,去污效果有限。明明水冲了、药喷了,卫生检查时依旧心里没底。 这也是泡沫清洗越来越多应用于食品车间的核心原因。它并非简单的更换清洁剂,而是依靠泡沫的物理特性,补齐传统喷淋的清洁短板。今天就讲清楚泡沫清洗的核心原理与适用场景,帮大家判断自家车间是否适配。 一、泡沫清洗的核心优势:挂得住、看得见 泡沫清洗剂通过增压设备,将空气、水、清洁剂混合发泡而成,相较普通液态清洗,有两大实用优势: 挂壁性强:泡沫可稳定附着在设备垂直立面、斜面和粗糙表面,大幅延长药剂与污垢的接触反应时间,避免清洁液因重力快速流失、清洁不彻底的问题。 可视性高:泡沫覆盖范围清晰可见,不规则设备、隐蔽点位的清洁情况一目了然。既能精准确认喷涂覆盖是否到位,也能直观判断冲洗是...
-
在食品微生物指标体系中,菌落总数、大肠菌群是反映生产卫生水平的"指示信号灯",而致病菌则是触碰即罚的"安全红线"。 GB 29921-2021是我国预包装食品致病菌管控的核心通用标准,划定了食品生产企业必须守住的微生物安全底线。 理解常见致病菌的生物学特性、污染路径与高风险场景,才能跳出"靠终端抽检兜底"的被动思路,把防控做在污染发生之前。 一、GB29921的核心规则:分级管控的风险底线 标准覆盖的核心致病菌包括沙门氏菌、金黄色葡萄球菌、副溶血性弧菌、单核细胞增生李斯特菌、克罗诺杆菌属、致泻大肠埃希氏菌。其中沙门氏菌覆盖面最广,在绝大多数即食食品类别中均要求0/25g不得检出,是最基础的安全红线。 通用原则:无论是否规定致病菌限量,食品生产、加工、经营者均应采取控制措施,尽可能降低食品中的致病菌含量水平及导致风险的可能性。这意味着,致病菌防控不能只盯着限量值,更要贯穿生产全流程。 二、六类核心致病菌的特性与污染规律 1.沙门氏菌:最普遍的肠道致病菌 维度 内容 生物学特性 革兰氏阴性无芽孢杆菌,兼性厌氧; 血清型众多,部分致病...


 冀公网安备13042002000667号